

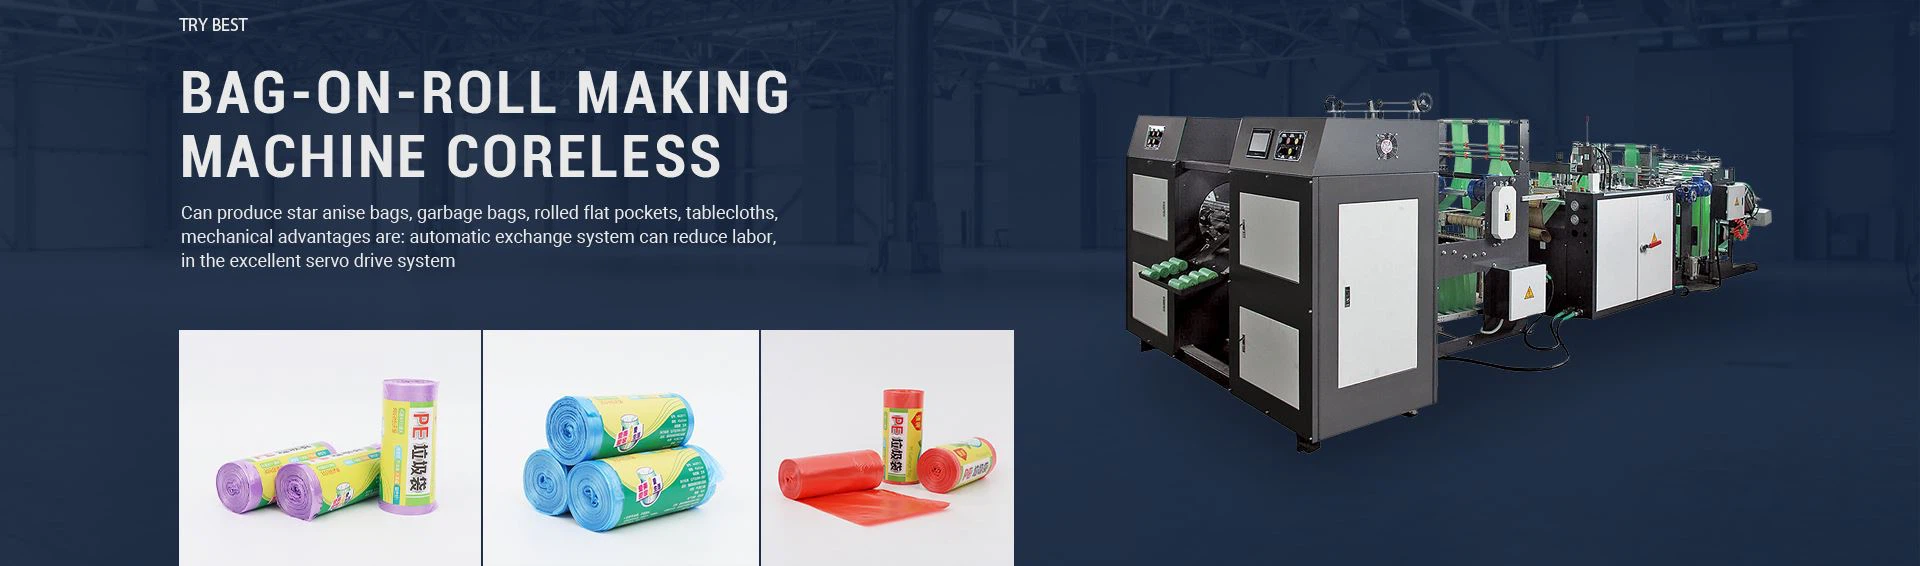
Kuidas tehakse prügikotte? Automaatse pakkimismasina dekrüpteerimine
Igapäevased kodumajapidamistes kasutatavad prügikotid võivad tunduda lihtsad ja odavad, kuid tegelikkuses on olemas standardiseeritud, rafineeritud tööstusprotsess. Paljud inimesed on uudishimulikud, kuidas saab õhukesest plastprügikotist tavalisest plastrullist tavalise, õhukindla, käegakatsutava ja suure kandevõimega toote. Kaasaegsed prügikotitehased on juba pikka aega jätnud hüvasti ebatõhusa käsitsi tootmisega ja toetuvad integreeritud tootmiseks täielikult automatiseeritud pakkimismasinatele. See artikkel tutvustab teile automaatse pakkimismasina konveieri töövoogu ja kogu protsessi alates toorainest kuni valmistoodeteni.
Prügikotte toodetakse peamiselt HDPE ja LDPE plastkile rullidest, mida tavaliselt tuntakse kõrg- ja madalrõhu polüetüleenkiledena (LVPE). Kilepuhumismasinaga toormaterjal, mis on rullitud tasaseks ja ühtlaseks silindriliseks kilerulliks, on ainus söötmismaterjali kotimasin. Automaatne prügikottide pakkimismasin erineb traditsioonilisest töötlemismeetodist, see võib viia lõpule kogu söötmise, korrigeerimise, kuumsulgemise, taande, lõikamise, virnastamise ja nii edasi protsessi ning teostada üheastmelise vormimise kilest valmistooteni ilma inimese sekkumiseta.
Tootmise esimene samm on automaatne etteanne ja intelligentne kalibreerimine. Kinnitage kogu plastkilerull seadme etteandevõlli külge, avage seade ja vabastage rull ühtlase kiirusega. Söötmise ajal jälgib infrapuna-fotoelektriline korrektsioonisüsteem söötmisasendit reaalajas. Kui kile kaldub keskpunktist kõrvale või on tuvastatud nihe, reguleerib süsteem automaatselt korrektsioonimehhanismi, et tagada kile neutraalsuse ja sujuva transportimise püsimine. Selle sammu eesmärk on tagada, et prügikottide laius oleks ühtlane, korralikult ääristatud vundament, välditaks tõhusalt partii defekte, koti paindumist, servade kõrvalekaldeid ja nii edasi.
Teine samm on konstantse temperatuuriga kuumtihendamine, mis on ühtlasi ka prügikottide kvaliteedi määramise põhiprotsess. Kotivalmistajaga on kaasas mitmeid eraldiseisvaid temperatuuri reguleerimise süsteeme, kus töötajad määravad küttetemperatuuri eelnevalt sõltuvalt prügikoti paksusest ja materjalist. Kile läbib kuumtihendi tera asendit konstantse kiirusega ning koti põhi ja külg sulatatakse ja suletakse kõrgel temperatuuril. Õhukeste olmeprügikottide temperatuur on suhteliselt madal, samas kui paksemate tööstuslike prügikottide puhul on vaja kõrgemat temperatuuri ja stabiilsemat temperatuuri, et servad oleksid tihedalt kinni, ei praguneks ja ei lekiks. Täpne temperatuurikontroll võib tõhusalt ära hoida levinud kvaliteedivigu, nagu virtuaalne tihendus, põletus ja rabedad servad.
Kolmas samm on konveieri tõmbamine ja süvendi murdmine. Veorull sobib täpselt suurarvuti kiirusega, tõmbab kilet ühtlaselt ette ja kontrollib rangelt iga prügikoti pikkuse spetsifikatsiooni. Kui see on turul tavaline, viivad seadmed automaatselt lõpule murdepunkti taande töötlemise, taande on ühtlane ja õrn, nii et prügikotti on lihtne rebida, korralikult eraldada, see ei mõjuta ühe koti tihendamist ja kandevõimet. Vestikoti mudel lisab käeshoitava konstruktsiooni lõpuleviimiseks ka automaatse mulgustamise ja töötlemise vormimise.
Neljas samm on fikseeritud pikkusega kiire lõikamine ja automaatne etteanne. Süsteem juhib kiiret lõiketööriista, vastavalt eelseadistatud suuruse parameetritele lõigatakse pidev kile täpselt sõltumatuteks prügikottideks ühtlase suurusega. Automaatseadmete lõiketäpsus on väga kõrge ja kogu partii suuruseviga on äärmiselt väike. Pärast lõikamist langeb valmistoode automaatselt vastuvõtuplatvormile ja seade on varustatud nutika loenduriga, mis loendab automaatselt väljundit. Samal ajal on valmistooted korralikult virnastatud ilma käsitsi sorteerimise ja joondamiseta, mis parandab oluliselt tootmise efektiivsust.
Lõpuks sisestage käsitsi kvaliteedikontrolli ja pakendi ladustamise protsess. Töötajatel on vaja ainult tootmist regulaarselt kontrollida, vahetada toorained ja rullid ning puhastada vähesel määral defektseid tooteid. Proovide võtmise kontrollimise eesmärk on kontrollida tihendi tugevust, koti tasasust, murdepunkti tunnetust ja kandevõimet. Kvalifitseeritud valmistooteid saab pakendada ja ladustada partiidena. Kogu koosteliin on kõrgelt automatiseeritud, mistõttu on masstootmise lõpuleviimiseks vaja ainult ühte seadmestikku.
Üldiselt võib prügikottide valmistamise protsess tunduda lihtne, kuid tegelikkuses nõuab iga samm täppismasinate ja intelligentsete juhtimissüsteemide kombinatsiooni. Standardse protsessi kaudu on automaatne pakkimismasin täielikult lahendanud traditsioonilise käekottide tootmise ebaühtlase suuruse, nõrga tihenduse ja väikese tootmisvõimsuse probleemi. Prügikottide täieliku tootmisprotsessi mõistmine ei ole mitte ainult sissevaade igapäevatoodete tööstusloogikasse, vaid ka tegelik põhjus, miks kvaliteetsed kotid on lamedad, vastupidavad ega kahjusta kergesti.


