

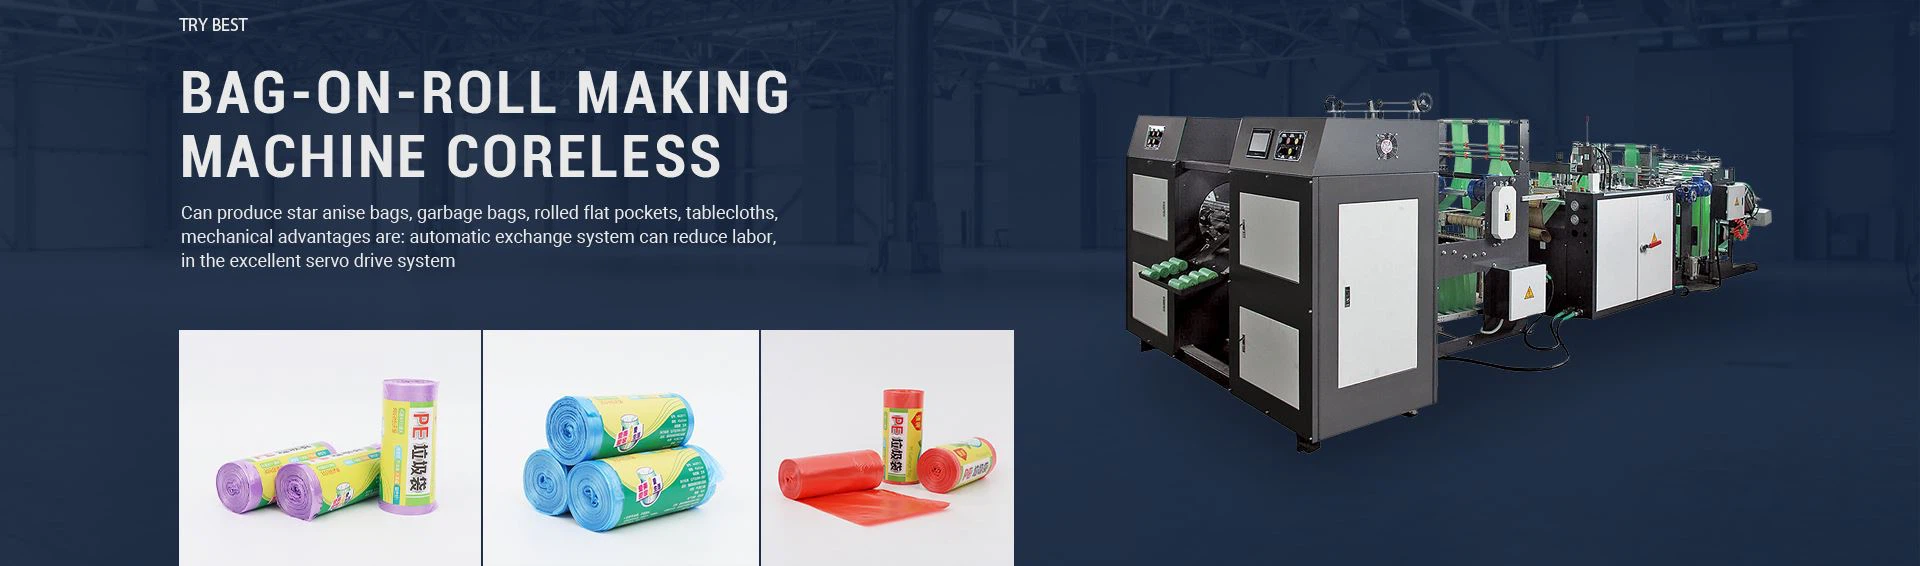
Kuidas reguleerida täisautomaatset kerimiskottide valmistamise masinat? Praktilise teaduse populariseerimine
Mähise kõrvalekalle on kõige levinum ja tülikam tõrge prügikottide automaatse pakkimise masina igapäevases tootmises. Olgu tegemist pideva rulliga prügikottide tootmisega või kilematerjali ettevalmistamise ja kerimisega, kui kõrvalekalle tekib, on kilerull ühelt poolt pingul ja lahti, tekivad ebaühtlased servad, tekivad kortsud. Tõsisematel juhtudel viib see otseselt kogu kile praagini, parandab oluliselt praagi määra ja mõjutab tootmisgraafikut. Kui paljud operaatorid kogevad kõrvalekaldeid, kohandavad nad pimesi parandusseadet, leevendavad, sageli korduvad probleemid. Tegelikult ei ole mähise kõrvalekalle üksik viga, vaid pingest, rullikust, korrektsioonist, materjalist ja varustustasemest põhjustatud tasakaalustamatus. Koos praktilise kogemusega selgitab käesolev artikkel süstemaatiliselt kõrvalekallete põhjuseid ja viib läbi silumistoimingud, et operaator saaks probleemi kiiresti lahendada.
Esiteks on põhiprintsiibiks saavutada kile sujuv kerimine, milleks on "sirge joon, ühtlane pinge ja sümmeetriline jõujaotus". Kottipakkimismasin söödast, veojõust, kuumtihendist kuni mähimiseni, kogu protsess sõltub rullide tasakaalu transpordist. Kõik kõrvalekalded, ebaühtlane pinge või rulliku tasakaalustamatus mis tahes punktis peegeldub lõpuks mähise kõrvalekaldes. Päevaseid hälbeid on kahte tüüpi: tavaline fikseeritud hälve ja juhuslik kõrvalekalle. Nende kahe probleemi silumismeetodid on täiesti erinevad ja neid tuleb sihipäraselt käsitleda.
Põhilise silumise esimene samm on söötmis- ja tühjendusstandardite kontrollimine. Enamik kõrvalekaldeid on põhjustatud ebastabiilsest esiotsa söödast. Kõigepealt kontrollige, kas toormaterjali kilerull on asetatud keskele, kas toitetelg on horisontaalne ja kas lukk on kinnitatud. Kilerulli küljelt küljele pööramine võib otseselt põhjustada söötmise kõrvalekaldeid. Teiseks kontrollige söötmispinge summutamist. Kui pinge on liiga madal, kile lõdvestub, väriseb ja triivib küljelt küljele; kui pinge on liiga suur, muutub kile pingul ja viltu. Praktiline silumismeetod: etteande summutamise peenhäälestus, veenduge, et etteandeprotsessis olev kile oleks mõõdukalt elastne, mitte võnkuma, mitte lahti, tagama, et etteandeprotsess oleks ühtlane, sujuv ja vähendage allikast tulenevaid kaldeprobleeme.
2. samm Südamiku silumine: kalibreerige iga konveieri rulli võlli tasasust ja paralleelsust. Transpordikummist rull, tugirull ja veorulli rull on kotivalmistusmasina põhikomponendid. Pärast pikaajalist töötamist on rulli võlli kerge kuluda, mastaapi, deformeerumine, lõdvenemine või ots on ebaühtlane, mitte paralleelne, mille tulemuseks on ebaühtlased kilejõud, mis nihkuvad ühele küljele. Spetsiifiline toiming: peatage, puhastage plastijäägid, tolm, õliplekid ja nii edasi rulli võlli pind, vältige ebaühtlast hõõrdumist; kontrollige rulli kinnituskruvi, tasasust, veenduge, et kõik rulli võllid oleksid paralleelsed; kummirull, kui üks külg kulub tõsiselt, tuleks pideva läbipainde vältimiseks õigeaegselt välja vahetada.
Kolmas samm on täpne silumine: infrapuna automaatse korrigeerimise süsteemi parameetrid. Automaatne fotoelektrilise korrektsioonisüsteemiga pakkimismasin on hälbe korrigeerimise põhiseade. Paljud kõrvalekalded on põhjustatud valest parandusparameetrist. Kui parandustundlikkus on liiga kõrge ja seadmed on sageli peenhäälestatud, põhjustab kile värisemist ja kerget kõrvalekallet; kui tundlikkus on hälbe õigeks korrigeerimiseks liiga madal, põhjustab kuhjumine tõsise kõrvalekalde. Praktiline silumine: reguleerige parandustundlikkust vastavalt kile paksusele ja töökiirusele. Vähendatud tundlikkus õhukeste pehmete kilede puhul, sobiv suurem tundlikkus paksude kilede puhul ja fotoelektrilise sondi kalibreerimine, et tagada selle tsentreerimine ja joondamine kile servaga ilma takistusteta või läbipaindeta, et tagada täpne korrektsioon.
4. samm: lõplik silumine: sobitage mähise pinge rulli survega. Pingete tasakaalustamatus mähise lõpus on hilise mähise kõrvalekalde peamine põhjus. Liiga suur pinge mähises põhjustab kile venimise ja deformeerumise ning servad pingutavad ja rulluvad sissepoole; liiga madal pinge põhjustab membraani kõverdumist ja deformeerumist, põhjustades nihkumist. Samal ajal on kerimisrulli rõhk ebaühtlane, mistõttu kerimiskile ühelt poolt pinguldub ja teiselt poolt lõtvub, põhjustades nihkumist ja kõrvalekaldeid. Silumise ajal reguleerige surverulli abil samm-sammult mähise pingutusnuppu, et mähis oleks tihe, sile, kortsudeta ja nihketa ning pinge on kogu ulatuses stabiilne ja laineline.
Lõpuks tehke igapäevast ennetavat hooldust, mis kõrvaldab kõrvalekalded põhimõtteliselt. Igapäevases tootmises asetatakse seadmed horisontaalselt ja klapi korpust ei tohi kalduda; perioodiliselt puhastatakse rulli võlli, kalibreeritakse korrektsioonisüsteem ja kontrollitakse kruvide tihedust; ning toorainekile tuleb vahetada ja paigaldada keskasendisse ning kinnitada. Samal ajal vältige seadmete kiiret ülekoormust ning vähendage materjali värinat ja kõrvalekaldeid.
Lühidalt, mähise kallutatus ei nõua pimesi silumist. Vastavalt tõrkeotsingu järjestusele "esiosa, tagaosa, mehaaniline ja elektriline juhtimine" saab probleemi kiireks lahendamiseks kalibreerida toite, rullvõlli, korrektsiooni ja mähise pinget. Tavaline silumine ja regulaarne hooldus ei muuda mähist mitte ainult stabiilseks ja korrapäraseks, vaid vähendab oluliselt ka praagi määra, parandab prügikottide kvaliteeti ja tootmise efektiivsust.


